Twijfelt u nog?
Bij 123boren.nl helpen wij u graag met advies over de juiste boor, het juiste zaagblad of de juiste bit voor uw klus.
Zit er wapening in het beton, dan boort u met een 4-snijder hamerboor. Zit die er niet in, dan is een 2-snijder sneller en goedkoper per gat. Zo kiest u.
Zit er wapening in het beton, dan pakt u een 4-snijder. Zit die er niet in, dan boort een 2-snijder sneller en kost hij u minder per gat.
Dat is het hele antwoord. De rest van deze gids legt uit waarom dat zo is, wat er in het gat gebeurt als u het verkeerde type gebruikt, en hoe u aan de kop van de boor ziet welke u in handen heeft.
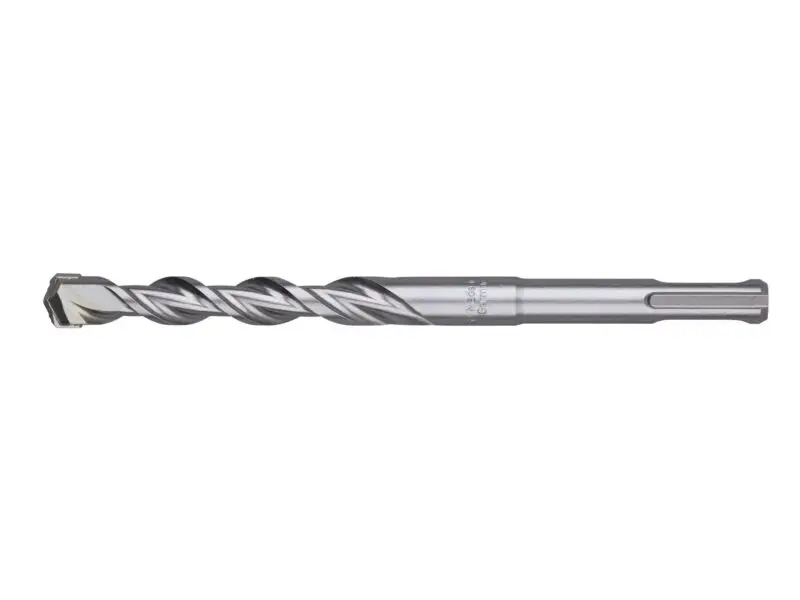
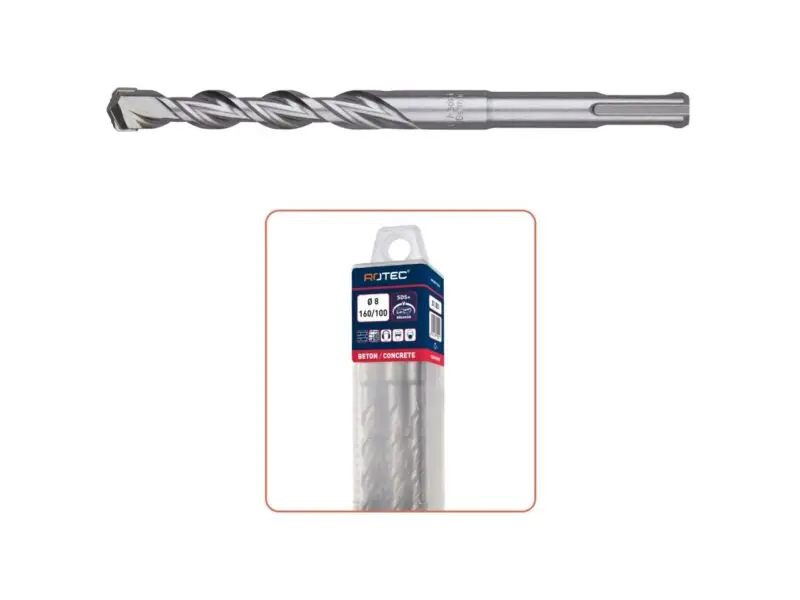
Bij een 2-snijder zit er een enkele hardmetalen plaat in een sleuf in de boorkop. Die plaat loopt over de volle diameter en heeft aan elke kant een snijpunt. Twee snijkanten dus.
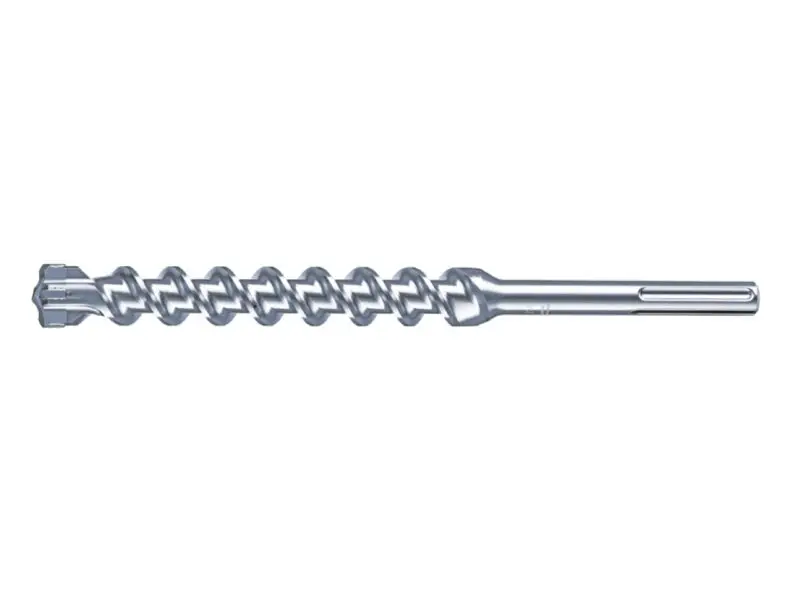
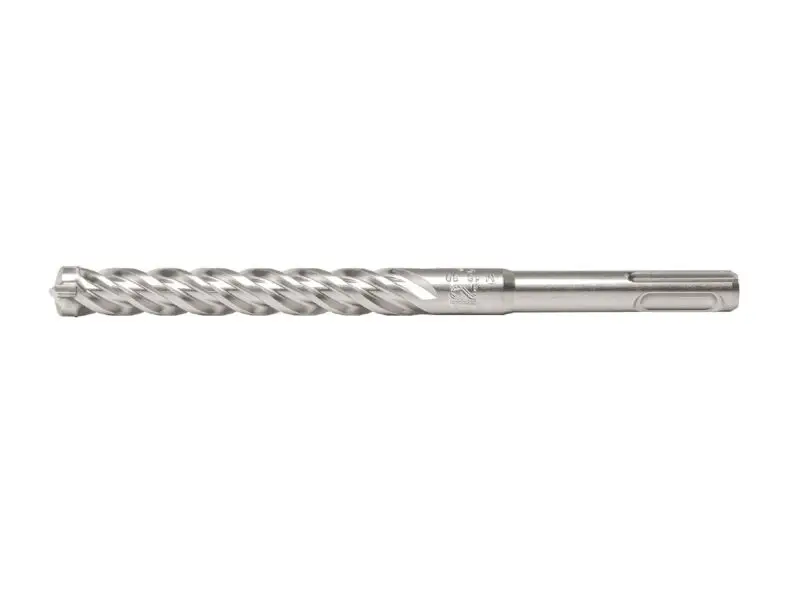
Bij een 4-snijder staan er twee hardmetalen elementen haaks op elkaar. Van boven gezien vormen ze een kruis. U heeft vier snijkanten, waarvan er twee over de volle diameter lopen (de hoofdsnijkanten) en twee korter zijn (de hulpsnijkanten). De hulpsnijkanten dragen mee in de geleiding.
Een derde variant komt u ook tegen: de volhardmetalen kop, waarbij de hele kop uit één stuk hardmetaal bestaat dat op de stalen schacht is gelast. Die zit meestal in kruisvorm en gedraagt zich als een 4-snijder, maar dan met meer massa achter elke snijkant.
Een boorhamer werkt met slag. Het hardmetaal beukt het beton stuk en de spiraal voert het gruis af. Beton is bros, dat werkt prima. Staal is taai en vervormt in plaats van te breken.
Op het moment dat één hoek van een 2-snijder de wapening raakt, gebeurt er dit. Die ene hoek hapt in het staal en krijgt grip. De andere kant van de snijplaat staat nog in beton en biedt vrijwel geen tegendruk. De boor heeft op dat moment geen enkel steunpunt dat hem recht houdt. Het gevolg is dat de kop zijwaarts wegloopt, langs de staaf omlaag glijdt, of vastloopt.
Loopt hij vast, dan draait de machine door en de boor niet. Bij een krachtige boorhamer zonder veiligheidskoppeling verdraait dat uw pols. Loopt hij niet vast maar hapt hij telkens even, dan slaat het hardmetaal aan de belaste kant af. Een afgebroken hoek van de snijplaat is definitief: die boor boort nooit meer rond.
Bij een 4-snijder ligt dat anders. Raakt één snijkant het staal, dan staan de drie andere nog in beton en houden ze de boor op koers. De boor blijft in het gat gecentreerd en neemt kleine happen uit het staal in plaats van er met één hoek in te blijven haken. Elke snijkant draagt ongeveer de helft van de belasting die één snijkant van een 2-snijder krijgt. Dat is precies waarom de 4-snijder er wel doorheen komt.
Let op: door de wapening heen boren is niet hetzelfde als staal zagen. Een 4-snijder in een boorhamer schraapt zich er langzaam doorheen. U merkt het aan de boorsnelheid, die zakt tot een fractie van wat hij in beton was. Dat is normaal.
Hieronder ziet u de 4-snijders die geschikt zijn voor gewapend beton.
| Eigenschap | 2-snijder | 4-snijder |
|---|---|---|
| Boorsnelheid in ongewapend beton | Het snelst. Alle slagenergie gaat naar één brede snijkant | Merkbaar trager, de energie wordt over vier kanten verdeeld |
| Gedrag bij wapening | Haakt, loopt weg of blokkeert. Kans op afgebroken hardmetaal | Blijft gecentreerd en werkt zich door het staal heen |
| Rondheid van het gat | Goed in schoon beton, wordt slecht zodra hij ergens op haakt | Het rondst. Vier geleidingspunten voorkomen uitwijken |
| Trilling en terugslag | Hoger, vooral bij aanzetten en bij hard toeslagmateriaal | Lager en gelijkmatiger, de belasting is verdeeld |
| Standtijd in ongewapend beton | Lang. Er is weinig dat hem beschadigt | Ook lang, maar u betaalt er meer voor zonder winst |
| Standtijd in gewapend beton | Kort tot zeer kort. Eén ongelukkige staaf kan al fataal zijn | Een veelvoud daarvan, fabrikanten noemen factoren tot circa zeven keer |
| Prijs per boor | Laag | Hoger, afhankelijk van diameter grofweg anderhalf tot twee keer |
| Prijs per gat | Het laagst zolang er geen staal in zit | Het laagst zodra er wel staal in zit |
| Aanzetten op glad beton | Kan wandelen zonder centreerpunt | Centreert zichzelf door de kruisvorm |
De laatste twee regels zijn de kern. Prijs per boor en prijs per gat zijn niet hetzelfde. Een 2-snijder die bij het vierde gat op een staaf kapotgaat, is duurder dan een 4-snijder die er veertig haalt.
Een boorgat van 12 mm dat 12 mm breed is, is iets anders dan een boorgat van 12 mm dat op de ene plek 12,0 en op de andere 12,8 mm is. Dat tweede gat is ovaal, en dat merkt u pas bij het bevestigen.
Een chemisch anker draagt zijn last via de hechting tussen de mortel en de betonwand. De opgegeven belastbaarheid hoort bij een gat met de diameter en de vorm die bij de goedkeuring zijn getest. Een ovaal of uitgesleten gat heeft een groter volume, dus verdunt uw patroon over meer ruimte. Op de smalle plekken is de mortellaag dunner dan bedoeld.
De boordiameter haalt u altijd uit de ETA of het productblad van het anker, nooit uit een vuistregel. Bij de meeste chemische ankers is het gat 2 mm groter dan de draadstang, dus M10 in een gat van 12 mm. Wijkt de ETA daarvan af, dan geldt de ETA.
Een geboord gat met de boorhamer heeft een ruwe wand en dat is voor chemisch ankeren juist gunstig: de mortel krijgt mechanische hechting. Een gat dat met een diamantboor is gemaakt, is glad. Daar heeft u een mortel voor nodig die daarvoor is vrijgegeven, anders haalt u de opgegeven waarden niet. Kijk bij diamantboren voor beton en tegel dus altijd na wat het anker daarover zegt.
Een keilbout werkt met spreiding. De conus trekt de huls naar buiten en die klemt tegen de gatwand. Klemkracht ontstaat alleen waar de huls het beton echt raakt. In een ovaal gat raakt de huls het beton op twee plekken goed en op twee plekken slecht. U haalt de trekwaarde niet en de bout kan bij belasting naslippen.
De afmetingen van hamerboren met hardmetalen snijkanten staan in ISO 5468, in Duitsland gepubliceerd als DIN ISO 5468. Die norm legt maten vast, maar regelt niet alles wat de vorm van het gat bepaalt. De symmetrische positie van het hardmetaal in de kop en de rondloop van de boor vallen er niet onder.
Daarvoor bestaat de PGM-keur van de Prüfgemeinschaft Mauerbohrer. Die hanteert voor de diameter van de snijplaat dezelfde toleranties als ISO 5468, maar toetst daarnaast de symmetrie van het hardmetaal en de rondloop van de boor. PGM stelt zelf dat conformiteit met ISO 5468 alleen niet garandeert dat een boor geschikt is voor het veilig plaatsen van ankers. Boren binnen die toleranties worden gebruikt bij de uittrekproeven voor ETA-goedkeuringen van ankers. Gaat u chemisch of mechanisch ankeren met een constructieve eis, kijk dan naar het PGM-teken op de schacht of verpakking.
Hieronder staat het volledige assortiment hamerboren, zodat u de diameter en lengte kunt vergelijken.
In deze gevallen boort u met een 2-snijder en bent u sneller en goedkoper uit.
Vuistregel: kunt u het gat verplaatsen als u staal raakt, dan volstaat een 2-snijder. Ligt de positie vast, bijvoorbeeld omdat een montageplaat met vaste gatafstanden moet passen, neem dan een 4-snijder. Onze hamerboren met 2 snijkanten zijn voor dat eerste geval de logische keuze.
Kijk recht op de punt van de boor, van voren.
Twijfelt u, leg de boor plat op tafel en draai hem een kwartslag. Bij een 2-snijder verdwijnt de snijkant uit beeld en ziet u alleen staal. Bij een 4-snijder ziet u in elke stand hardmetaal.
Op de schacht staat verder de diameter en de nuttige lengte, en bij goede boren het PGM-teken. Een rode of gekleurde slijtmarkering op de spiraal geeft aan wanneer de boor te ver is afgesleten voor ankergaten.
Hieronder vindt u de 2-snijders, herkenbaar aan de enkele snijplaat.
U merkt het aan drie dingen tegelijk: de boorsnelheid valt weg, het geluid wordt hoger en helderder, en het gruis dat eruit komt wordt grijs metaalachtig in plaats van betonkleurig.
Doe dan dit, in deze volgorde.